
 当前位置:
山东鸿普自动焊接设备有限公司
电话:0536-6873333
传真:0536-6873333
手机:15253677728
邮箱:3991823148@qq.com
Q Q:3991823148
售后服务电话:0536-6873333
地址:山东省诸城市铁园路59号

销售服务热线:
Infomation
 咨询电话:15253677728
 2026-9-19
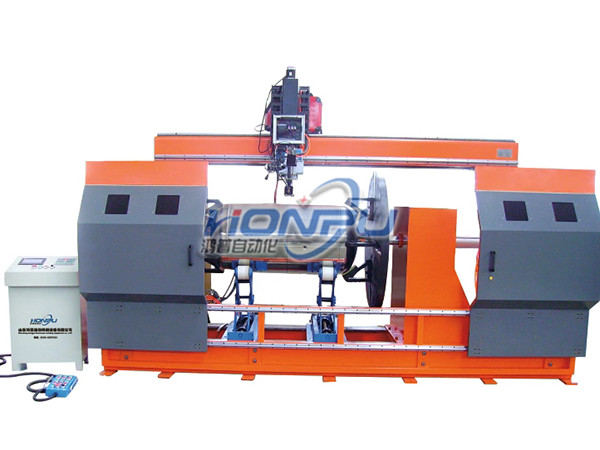
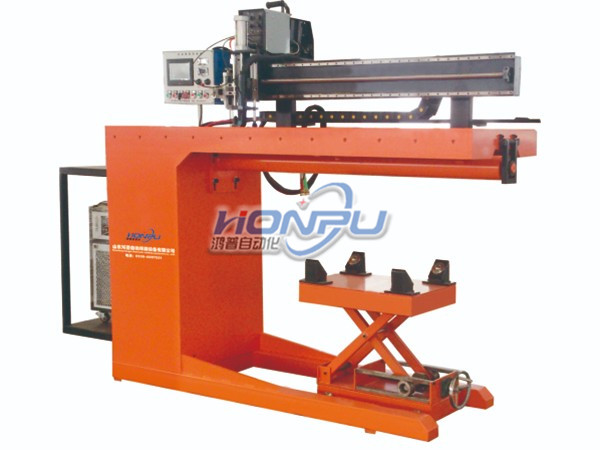
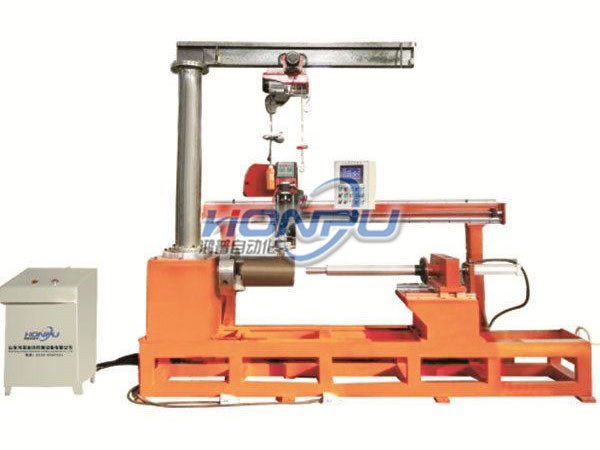
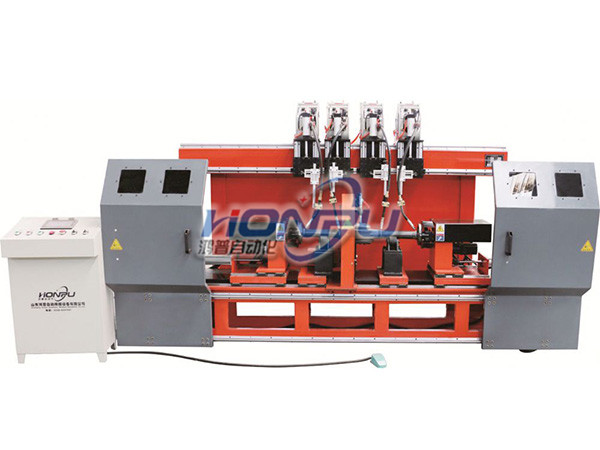
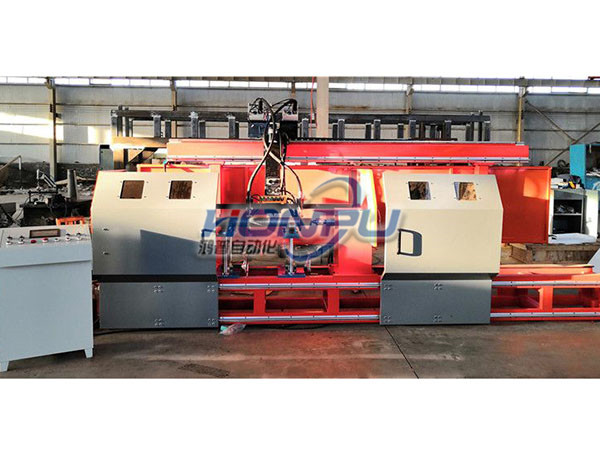
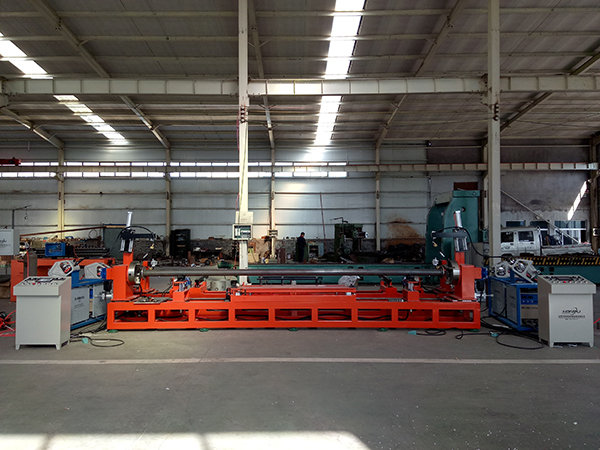
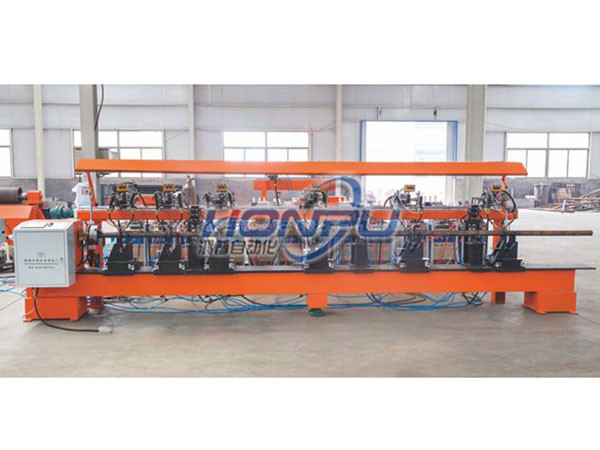
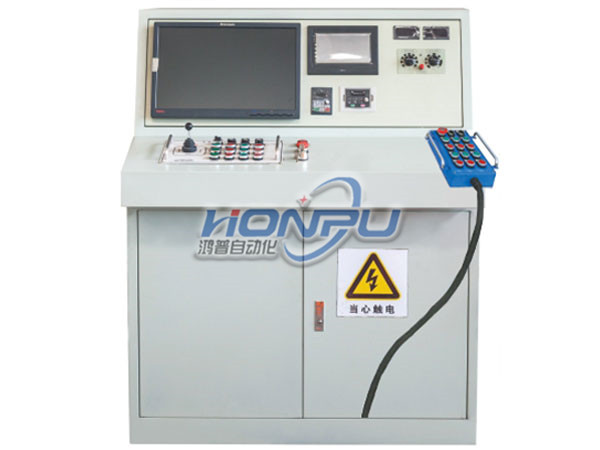
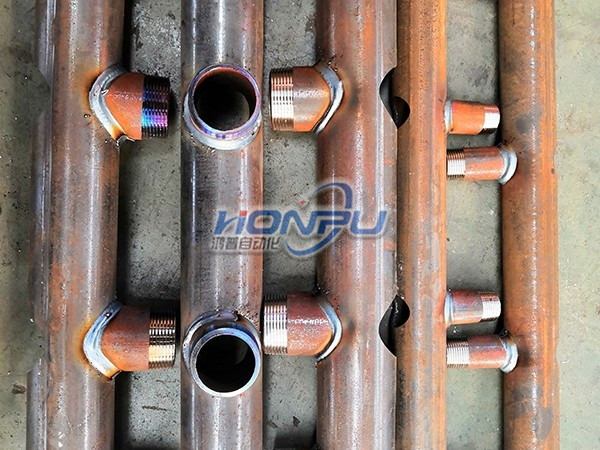
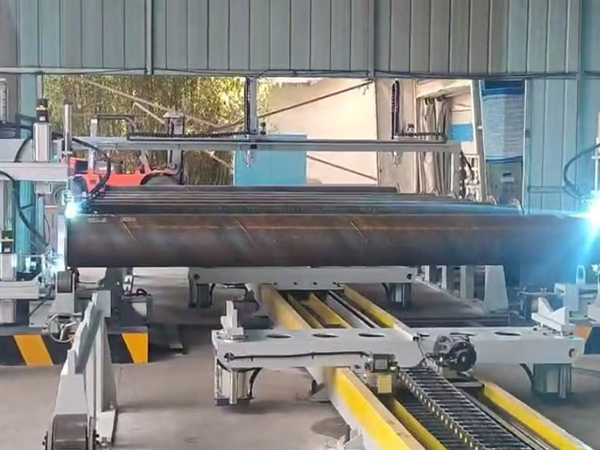
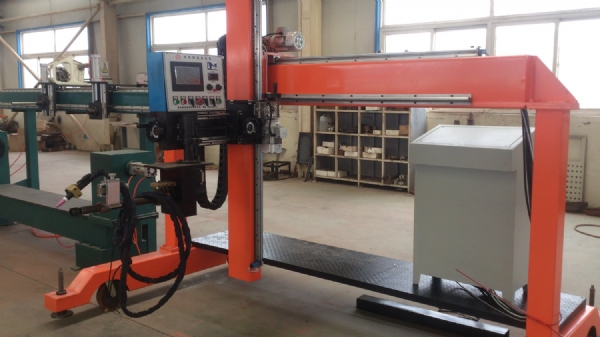
管板焊接设备主要通过自动化控制技术来实现管子与板件的连接 。其工作过程依赖于机械运动机构与焊接参数控制,具体工作原理如下:
1. 机械与辅助机构协同
装夹与定位 :设备通过床身机构、工装夹具及工件辅助支撑机构,将管子与薄管板固定。
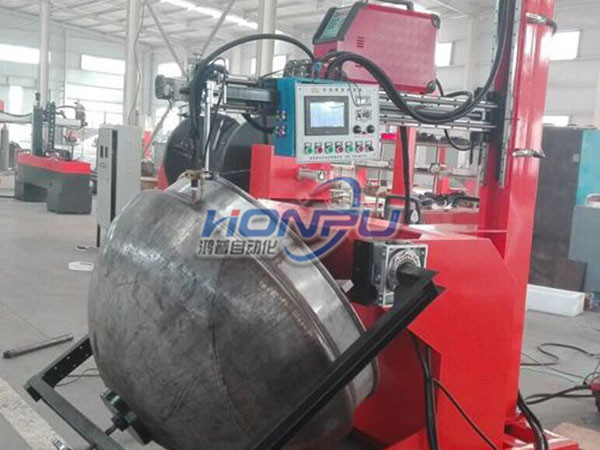
轨迹与微调 :依靠焊点微调机构以及焊点或工件的移动机构,控制机头调节至要求位置,明确 钨针旋转施焊平面与管板平面平行 。
2. 焊接工艺与能量控制
根据不同设备的类型,其主要焊接原理主要分为以下几类:
氩弧自动焊接(主流工艺) :采用自熔或填丝氩弧焊工艺。焊接时钨极不熔化,电弧平稳。设备通过PLC控制技术,自动完成送丝、熔池控制、焊缝跟踪及多轴联动,能够明确 控制热输入量以实现单面焊双面成形 。
高频机械振动(超声波焊接) :利用高频机械振动产生的高密度能量。焊头在平行于工件表面的同时,施加垂直静压力和每秒几万次的剪切力,破碎并清理表面污物,使纯净金属表面接触面积扩大并发生原子扩散。
气液控制杠杆原理 :部分圆管自动焊机通过杠杆原理结合气液控制,以产生足够的焊接力量。
3. 核心参数调控
在焊接过程中,设备会根据预设程序自动调节 焊接电流、电压、送丝速度、焊接速度、保护气体流量及电弧长度 等关键参数。这种自动化调控不仅能减少焊接变形,还能大幅提升焊接质量的一致性和设备的安全密封性。

手机站二维码
山东鸿普自动焊接设备有限公司
电话:0536-6873333
传真:0536-6873333
手机:15253677728
邮箱:3991823148@qq.com
Q Q:3991823148
售后服务电话:0536-6873333
地址:山东省诸城市铁园路59号

